En
Grubość ścianki to pierwsza liczba, którą musi kontrolować linia do wytłaczania, a także pierwszy parametr, który zmienia się, gdy operatorzy ręcznie regulują prędkość odrywania, prędkość ślimaka lub temperaturę głowicy. W przypadku kabla 600 V ze ścianką izolacyjną o grubości 1,0 mm mimośrodowość 0,05 mm może skrócić minimalną grubość ścianki do 0,85 mm. To wystarczy, aby nie przejść rutynowego testu wytrzymałości na prąd zmienny, mimo że średnia grubość wygląda prawidłowo. To tutaj automatyzacja procesu wytłaczania komponentów elektrycznych przynosi korzyści.
Automatyka przenosi decyzję z rąk operatora do sterownika w pętli zamkniętej. Po uruchomieniu linii system w sposób ciągły reguluje prędkość ślimaka, prędkość odciągania i ciśnienie poprzeczki, tak aby zmierzona średnica i pojemność mieściły się w wąskim oknie. Rezultatem jest produkt, który przechodzi testy dielektryczne w sposób bardziej niezawodny, a proces zużywa mniej polimeru niż linia dostrojona ręcznie.
Czym właściwie steruje automatyka na linii do wytłaczania kabli
Łatwo jest myśleć o automatyzacji wytłaczania jako o prostym dodaniu sterownika PLC do panelu elektrycznego. W praktyce nowoczesna linia do wytłaczania podzespołów elektrycznych wykorzystuje kilka niezależnych pętli sterowania, które synchronizują się wokół jednego głównego odniesienia prędkości.
Temperatura i ciśnienie topnienia
Bęben wytłaczarki jest podzielony na cztery do sześciu stref grzewczych, każda z własną termoparą i regulatorem PID. W dobrze dostrojonej linii odchylenie od wartości zadanej mieści się w granicach ±1,5°C. Kiedy odchylenie wzrasta powyżej ±5°C, płynięcie stopu zmienia się na tyle, że powoduje widoczną zmianę średnicy zewnętrznej. Automatyka utrzymuje niewielkie odchylenia w strefach i śledzi ciśnienie głowicy, które jest prawdziwym wskaźnikiem lepkości stopu.
Prędkość ślimaka, prędkość linii i sprzężenie zwrotne
Śruba zapewnia wydajność topienia, a jednostka odciągająca określa prędkość liniową liny. W linii zautomatyzowanej system sterowania oblicza stosunek na podstawie sprzężenia zwrotnego średnicy i najpierw reguluje prędkość ślimaka, podczas gdy odciąganie utrzymuje stałą prędkość linii. Minimalizuje to czas pomiędzy odchyleniem średnicy a korektą. Miernik średnicy optycznej i czujnik pojemności to dwa najpopularniejsze urządzenia sprzężenia zwrotnego. Sygnał pojemności jest szczególnie przydatny w przypadku spienionego PE, gdzie wskazuje współczynnik rozszerzalności lepiej niż sama średnica.
Współczynnik warstwy współwytłaczania
Gdy kabel ma budowę dwuwarstwową lub trójwarstwową, każda warstwa ma własną wytłaczarkę. Proporcje pomiędzy warstwami muszą być utrzymywane na stałym poziomie, aby uniknąć wyschnięcia miejsca na styku. Automatyka kontroluje prędkość każdego ślimaka w stosunku do prędkości linii głównej, wykorzystując podajniki grawimetryczne lub ogniwa obciążnikowe na lejach zasypowych do pomiaru masy polimeru w czasie rzeczywistym.
Materiały i tolerancje, które wyróżniają wytłaczanie elektryczne
Wytłaczanie plastikowego profilu do ramy okiennej i wytłaczanie izolacji drutu wyglądają podobnie, ale zastosowanie komponentów elektrycznych nakłada znacznie bardziej rygorystyczne ograniczenia na produkt końcowy. W przypadku kabli podlegających normom IEC 60502-1, UL 44 lub GB/T 12706 minimalna grubość izolacji jest obowiązkowym elementem kontroli. Zautomatyzowane linie utrzymują średnią grubość ścianki bliższą wartości nominalnej, co oznacza, że do zapewnienia minimum potrzeba mniej polimeru. W praktyce często przekłada się to na oszczędność materiału na warstwie izolacyjnej od 3% do 7%.
| Materiał | Kluczowe wymagania dotyczące dielektryka | Wyzwanie automatyzacji |
|---|---|---|
| PCV | Stabilna rezystancja izolacji w temperaturze 70°C | Szerokie okno przetwarzania, ale gromadzenie się substancji degradacyjnych wpływa z czasem na ciśnienie w głowicy |
| XLPE | Bardzo niska absorpcja wilgoci i wysoka odporność na przebicie | Etap sieciowania wymaga precyzyjnej koordynacji temperatury stopu i prędkości linii |
| Pianka PE | Niska stała dielektryczna zapewniająca szybką transmisję danych | Próżnia i wtrysk gazu wymagają szybkiego sprzężenia zwrotnego opartego na pojemności |
| Guma silikonowa | Odporność na wysoką temperaturę dla kabli pojazdów elektrycznych i urządzeń | Miękki stop o niskiej wytrzymałości na rozciąganie; napięcie odciągu musi być ściśle kontrolowane |
| Teflon | Doskonała odporność dielektryczna i chemiczna | Korozyjne gazy odlotowe i wysoka lepkość stopu wymagają odpornej na korozję konstrukcji ślimaka i cylindra |
Każdy materiał popycha strategię automatyzacji w innym kierunku. W przypadku PVC i XLPE głównymi priorytetami są stabilność temperatury i dopasowywanie prędkości linii. W przypadku spienionego PE sterownik musi zareagować na dryf pojemności w ciągu kilku sekund. W przypadku silikonu i teflonu lepkość zmienia się tak bardzo wzdłuż lufy, że dostrojenie po stronie ciśnienia staje się ważniejsze niż dostrojenie po stronie temperatury.
Na co zwrócić uwagę przy zakupie automatycznej linii do wytłaczania
Decyzja o inwestycji w zautomatyzowaną linię powinna być podyktowana kosztem złomu i przeróbek, a nie estetyką panelu sterowania. Jeśli jedna linia produkuje 1000 km kabla rocznie i odrzuca 2% tego kabla ze względu na odchylenie ścianki izolacji, odzyskanie tych 2% przy sterowaniu w pętli zamkniętej pokrywa dużą część kosztów kapitałowych modernizacji nowoczesnej wytłaczarki.
Podczas oceny dostawcy najważniejsze są następujące punkty.
- Kontrola średnicy w zamkniętej pętli powinna wykorzystywać co najmniej dwie osie pomiarowe, tak aby mimośród był widoczny w trakcie ruchu kabla.
- PLC powinien rejestrować zmienne procesowe co sekundę i przechowywać dane przez co najmniej jedną zmianę produkcyjną. Umożliwia to prześledzenie problemu jakościowego aż do określonej zmiany prędkości.
- Poprzeczka i śruba powinny pasować do rodziny przetwarzanych polimerów. Poprzeczka przeznaczona do pianki PCV nie wytworzy jednolitej warstwy półprzewodzącej na linii XLPE.
- Struktura alarmu powinna opierać się na dryfie. Ostrzeżenie, gdy ciśnienie stopu odbiega o więcej niż 8% od średniej roboczej, może zapobiec uszkodzeniu poprzeczki przed całkowitym wyłączeniem.
Szybkość przypomina również, dlaczego automatyzacja nie podlega negocjacjom. Przy prędkości 200 m/min lina porusza się o ponad 3 m na sekundę. Kontroler w pętli zamkniętej reaguje w ciągu milisekund, a operator sięgający po pokrętło przepuszcza kilka metrów kabla niezgodnego ze specyfikacją.
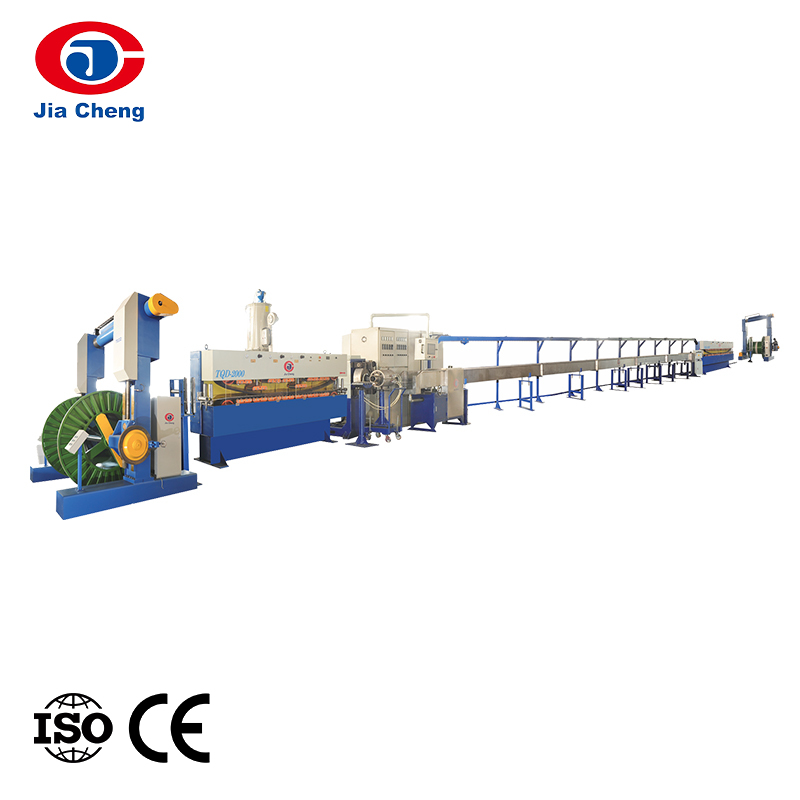
W przypadku linii izolacji pierwotnej z PVC, PE lub XLPE typowym punktem wyjścia jest szybka linia do produkcji izolacji przewodów ze zintegrowaną szafą sterowniczą i sprzężeniem zwrotnym dotyczącym średnicy.
 Szybka linia do produkcji izolacji drutu do drutu rdzeniowego Linia ta integruje podgrzewanie, wytłaczanie i chłodzenie z precyzyjną kontrolą, zapewniając jednolitą grubość izolacji i wysoką koncentryczność dla drutów rdzeniowych z PVC, PE lub XLPE, co czyni ją idealną do zadań związanych z izolacją podstawową. Zobacz produkt →
Jeśli w strukturze kabla zastosowano warstwy odmienne elektrycznie, decydującym czynnikiem staje się kontrola proporcji warstw. Linia produkcyjna do współwytłaczania z podwójną lub potrójną warstwą zapewnia synchronizację każdej wytłaczarki wokół jednego głównego odniesienia prędkości.
 Linia produkcyjna do współwytłaczania z podwójną lub potrójną warstwą Dzięki zsynchronizowanym wytłaczarkom i wzorcowej prędkości odniesienia, linia ta zapewnia precyzyjną kontrolę proporcji warstw w kablach wielowarstwowych, co jest niezbędne, gdy różne materiały muszą być współwytłaczane z dużą dokładnością. Zobacz produkt →
W przypadku końcowego wytłaczania osłony i płaszcza priorytety ulegają zmianie. Wytłaczana osłona jest zwykle grubsza i cięższa, więc napięcie odrywające ma większe znaczenie niż pojemność. Wytłaczarka do kabli zbudowana w oparciu o śrubę o niskim odchyleniu i solidną jednostkę odciągającą jest właściwym narzędziem.
 Maszyna do wytłaczania osłon kabli do wytłaczania płaszcza Zbudowana ze śruby o niskim odchyleniu i solidnego zespołu odciągającego, maszyna ta obsługuje grubsze materiały osłonowe, zachowując stałą grubość ścianek w celu ostatecznej ochrony kabla. Zobacz produkt →
Nie ignoruj przewodów doprowadzanych do wytłaczarki
Każda decyzja automatyzacyjna na linii wytłaczania może zostać podważona przez niestabilny przewodnik. Jeśli drut miedziany wchodzący do poprzeczki ma różną średnicę lub nieregularne wydłużenie, grubość ścianki będzie nadal się zmieniać niezależnie od tego, jak mocno dostrojone są pętle sterujące wytłaczaniem.
Konsystencja ciągnienia drutu wpływa na pole przekroju poprzecznego przewodnika i jego rezystancję. Zmiana średnicy drutu o 1% powoduje zmianę powierzchni przewodu o około 2%. Dlatego też zakłady produkujące kable inwestujące w automatyzację wytłaczania zwykle zaostrzają również swój proces ciągnienia na wcześniejszym etapie. Jeśli nadal oceniasz nową linię rysunkową, warto to zrozumieć jak maszyna do rozbijania prętów zarządza napięciem , ponieważ zmiany napięcia podczas rozciągania są częstym źródłem niespójności wydłużenia przewodu.
Związek pomiędzy jakością ciągnienia a stabilnością wytłaczania jest jednym z najbardziej opłacalnych ulepszeń dostępnych dla producenta kabli. Stabilny przewodnik zmniejsza ilość materiału, który należy dodać do izolacji, aby spełnić minimalne wymagania dotyczące ściany.
Co to oznacza dla Twojej hali produkcyjnej
Automatyzacja procesu wytłaczania komponentów elektrycznych nie jest decyzją o jednorazowym zakupie. Jest to połączenie kontroli temperatury w pętli zamkniętej, synchronizacji śrubowej i pull-off, informacji zwrotnej z czujników średnicy i pojemności oraz strojenia specyficznego dla materiału. Korzyścią z prawidłowego wykonania wszystkich czterech jest produkt, który konsekwentnie przechodzi testy dielektryczne, a hala produkcyjna powoduje mniejsze marnotrawstwo polimeru.
Najbardziej praktycznym punktem wyjścia jest zmierzenie aktualnego wskaźnika złomu i przeróbek. Następnie zidentyfikuj linię o największej objętości i rozpocznij od regulatora średnicy pętli zamkniętej i prędkości linii na tej linii. Gdy zespół operatorów nabierze pewności, można dodać informację zwrotną dotyczącą pojemności dla linii piankowych, kontrolę proporcji warstw dla linii współwytłaczania oraz rejestrację danych w celu wsparcia audytów identyfikowalności.
Jeśli wymieniasz istniejącą wytłaczarkę lub budujesz nową linię od jednego dostawcy, warto zadać sobie pytanie, czy system sterowania, konstrukcja ślimaka, poprzeczka i jednostka odciągająca zostały zaprojektowane jako jeden system. Linie do wytłaczania pokazane na powyższych kartach produktów zostały zbudowane przez Jiangsu Jiacheng Technology z myślą o zintegrowanym podejściu.