En
Izolowany przewodnik przeszedł kontrolę wzrokową i przeszedł próbę napięcia wytrzymywanego prądem przemiennym. Test się nie powiódł. Po podzieleniu kabla grubość ścianki izolacji wynosiła 2,6 mm po jednej stronie i 3,1 mm po drugiej. W ciągu 1 km przebiegu produkcyjnego takie dziwactwo może pojawić się i zniknąć bez wyraźnego ostrzeżenia. Nie był to problem materialny: partia peletu była zgodna ze specyfikacją, a dostawca mieszanki nic nie zmienił. Awaria była spowodowana niestabilnym ustawieniem narzędzi i nierówną temperaturą stopu w głowicy wytłaczarki. Jest to powszechne doświadczenie w zakładach kablowych i wyjaśnia, dlaczego dyskusja techniczna na temat wytłaczanej izolacji kabli powinna zawsze obejmować zarówno wybór materiału, jak i kontrolę procesu.
Krótko mówiąc, wytłaczana izolacja kabla to ciągła warstwa polimeru nakładana wokół przewodnika poprzez przetłaczanie stopionego związku przez matrycę poprzeczną. Od jego jakości zależy nie tylko to, czy kabel przejdzie test fabryczny, ale także to, czy będzie nadal działać po latach ciepła, wilgoci i naprężeń mechanicznych. Zrozumienie procesu, ograniczeń materiałowych i parametrów sprzętu pomaga producentom kabli zmniejszyć awaryjność i uniknąć kosztownych przeróbek.
Czym jest wytłaczana izolacja kabli i jak działa ten proces
Wytłaczanie jest najpowszechniej stosowaną metodą nakładania izolacji w kablach zasilających, sterowniczych i komunikacyjnych. Przenośnik ślimakowy topi polimer, system matryc kształtuje stopiony materiał w rurkę, która jest natychmiast ściągana na poruszający się przewodnik. Podciśnienie i ciśnienie wewnątrz głowicy ułatwiają przyleganie stopu do powierzchni przewodnika bez uwięzienia powietrza. Izolację następnie schładza się w korycie z wodą, gdzie polimer zestala się od zewnątrz do wewnątrz.
W procesie izolacji kabla należy stosować szeroką gamę materiałów. Polietylen (PE) jest powszechny w kablach komunikacyjnych, polichlorek winylu (PCV) w kablach niskiego napięcia ogólnego przeznaczenia, polietylen usieciowany (XLPE) w kablach elektroenergetycznych od średniego do wysokiego napięcia oraz kauczuk silikonowy lub fluoropolimery w produktach specjalistycznych, takich jak kable słoneczne, elektryczne i wysokotemperaturowe. Każdy materiał ma własną temperaturę topnienia, krzywą lepkości i wymagany profil chłodzenia.
Przed wytłaczaniem ważny jest również stan powierzchni przewodnika. W produkcji ciągłej drut pochodzi z procesu ciągnienia lub skręcania. Napięcie przewodu, obecność pozostałości oleju ciągnącego i utlenianie powierzchni mogą mieć wpływ na przyczepność izolacji i jednorodność średnicy. Dlatego parametry procesu poprzedzającego są tak samo istotne, jak same ustawienia wytłaczarki. Na przykład podczas operacji ciągnienia drutu wahania napięcia mogą nieznacznie zmienić średnicę przewodu, co następnie objawia się jako odpowiadająca nieregularność ścianki izolacyjnej. Zależność pomiędzy kontrolą naprężenia wstępnego a końcową jakością izolacji została zbadana bardziej szczegółowo w artykule nt w jaki sposób maszyny do cięcia prętów zarządzają kontrolą naprężenia drutu .
Jak jakość izolacji wpływa na wydajność kabla
Warstwa izolacyjna spełnia trzy funkcje: izoluje elektrycznie przewodnik, chroni przed atakiem środowiska i utrzymuje przewodnik mechanicznie. Te same funkcje wyjaśniają większość niepowodzeń testów fabrycznych i usterek w terenie.
Awaria elektryczna zwykle zaczyna się w miejscu, w którym ściana izolacyjna jest najcieńsza. Jeśli średnica przewodu lub izolacji zmienia się wzdłuż kabla, natężenie pola elektrycznego w cienkim przekroju wzrasta powyżej wytrzymałości na przebicie materiału. Efekt jest silniejszy przy wyższych napięciach, dlatego w kablach średniego i wysokiego napięcia obowiązują wąskie tolerancje mimośrodu izolacji. Nawet w kablach niskiego napięcia zmniejszona grubość ścianki osłabia ochronę przed uszkodzeniami mechanicznymi i wnikaniem wilgoci.
| Materiał | Ciągła temperatura przewodu | Względna wytrzymałość dielektryczna | Typowe zastosowania kabli |
|---|---|---|---|
| LDPE | 70°C | Średni | Kable niskonapięciowe elektroenergetyczne, sterujące i komunikacyjne |
| XLPE | 90°C | Wysoka | Średni- and high-voltage power cables |
| PVC | 70°C | Niski do średniego | Ogólne przewody budowlane niskiego napięcia i przewody elastyczne |
| Guma silikonowa | 180°C | Średni | Kable EV, kable solarne, kable elastyczne wysokotemperaturowe |
| Fluoropolimery (FEP/PTFE) | 200–260°C | Wysoka | Cienkie, żaroodporne kable i kable do transmisji danych |
Spójność wymiarowa wpływa również na pojemność i impedancję w kablach do transmisji danych i kablach częstotliwości radiowych. W przypadku kabla komunikacyjnego mimośród promieniowy, który zmienia się powoli na długości, może powodować wahania impedancji i odbicia sygnału. To sprawia, że dokładność średnicy i koncentryczność warstwy izolacyjnej mają kluczowe znaczenie nie tylko dla wytrzymałości elektrycznej, ale także dla integralności sygnału.
Zmienne procesowe określające jakość wytłaczanej izolacji
Po wybraniu materiału proces decyduje, czy izolacja działa zgodnie z zamierzeniami. W praktyce kilka zmiennych oddziałuje na siebie.
Przygotowanie materiału. Związki higroskopijne, takie jak niektóre mieszanki poliolefin, należy wysuszyć przed użyciem. Wilgoć resztkowa powoduje powstawanie pęcherzyków w stopionym materiale, które później stają się pustymi przestrzeniami, pełniąc funkcję punktów inicjacji wyładowań niezupełnych. W przypadku kabli XLPE puste przestrzenie stanowią jedno z najważniejszych zagrożeń jakościowych.
Profil temperaturowy i konstrukcja śruby. Polimer musi dotrzeć do matrycy z jednolitą temperaturą topnienia. Zimne miejsce w beczce może powodować powstawanie niestopionych cząstek; przegrzane miejsce powoduje degradację materiału i wytwarza żele. Geometria ślimaka, strefy temperatur cylindra i prędkość linii muszą być dopasowane do konkretnego związku. Wytłaczarka ogólnego przeznaczenia może w zadowalający sposób przetwarzać PE, PVC i TPE, ale linia produkcyjna zaprojektowana dla jednej rodziny materiałów będzie utrzymywać węższe tolerancje i wyższą wydajność.
Projekt oprzyrządowania i głowicy. Geometria matrycy poprzecznej określa początkową grubość ścianki. Jeżeli linia środkowa matrycy jest przesunięta względem przewodnika, izolacja staje się mimośrodowa. Jest to błąd statyczny, który można skorygować za pomocą śrub centrujących, ale błąd powraca, jeśli oprzyrządowanie nie jest prawidłowo zablokowane. Z biegiem czasu zużycie matrycy zmienia szczelinę wyjściową i prowadzi do stopniowego dryfu grubości ścianki.
Chłodzenie. Profil chłodzenia wpływa na strukturę krystaliczną polimeru, a co za tym idzie na jego właściwości mechaniczne i elektryczne. Szybkie chłodzenie może powodować naprężenia wewnętrzne, natomiast powolne chłodzenie cienkościennych kabli wpływa na owalność wymiarową.
Sieciowanie. W przypadku kabli XLPE operacja sieciowania jest etapem procesu mającym największy wpływ na parametry termiczne i długoterminową niezawodność. Sieciowanie chemiczne wymaga precyzyjnej kontroli temperatury wzdłuż rury utwardzającej; fizyczne sieciowanie wiązkami elektronów wymaga kontrolowanej dawki i penetracji.
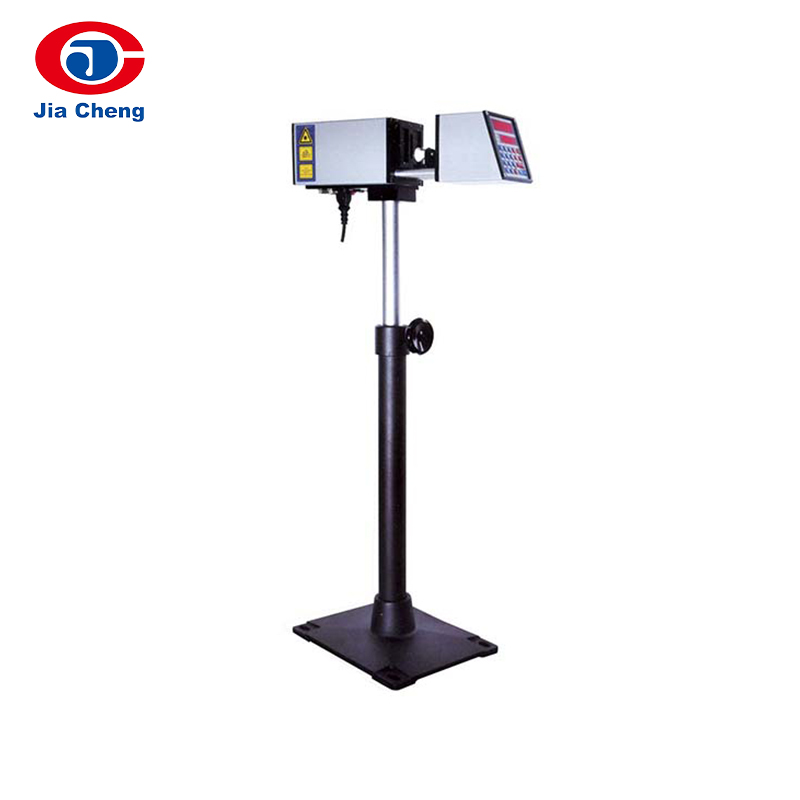
Monitorowanie online wychwytuje zmiany w procesie, zanim staną się ukrytymi defektami. Aby uzyskać informację zwrotną o średnicy na wyjściu z matrycy, a Laserowy miernik średnicy LGD25 daje operatorowi odczyt w czasie rzeczywistym rozmiaru wytłaczanej izolacji. Pomiar średnicy wraz z dołączonym testerem iskier tworzy podstawową, ale skuteczną pętlę monitorowania jakości online.
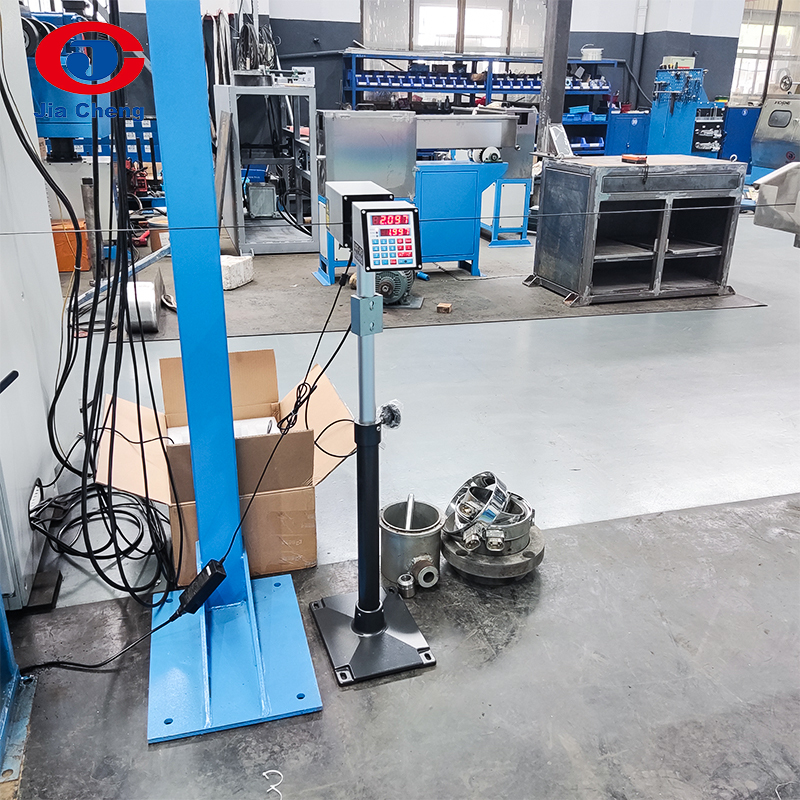 Niestandardowa fabryka mierników średnicy LGD-25, producenci - Jiangsu Jiacheng Technolog Jiangsu Jiacheng Technology Co., Ltd. to chińscy producenci i fabryka mierników średnicy LGD-25, oferujemy niestandardowy miernik średnicy LGD-25. Zobacz produkt →
Weryfikacja jakości izolacji poprzez testowanie
Testy fabryczne potwierdzają, czy warstwa izolacyjna spełnia wymagania elektryczne i mechaniczne. Właściwy zestaw testów zależy od rodzaju kabla i obowiązującej normy. Poniższe kontrole są wspólne dla większości kategorii kabli:
- Pomiar rezystancji izolacji. Test ten mierzy rezystancję prądu stałego pomiędzy przewodnikiem a ekranem uziemiającym lub wodą. Niskie wartości wskazują na wilgoć, zanieczyszczenie lub zły materiał izolacyjny.
- Test napięcia wytrzymywanego AC. Kabel poddawany jest przez określony czas działaniu podwyższonego napięcia prądu przemiennego. Awaria podczas testu zwykle wskazuje na poważną wadę ściany izolacyjnej.
- Test rozszerzalności cieplnej. Próbkę izolacji usieciowanej podgrzewa się pod określonym obciążeniem; wydłużenie i trwałe odkształcenie muszą pozostać poniżej wartości granicznej. Test ten sprawdza, czy operacja sieciowania była skuteczna.
- Testy starzenia. Próbki poddaje się działaniu podwyższonej temperatury w piecu z obiegiem powietrza przez określony czas i dokonuje pomiaru zmiany właściwości mechanicznych.
An miernik rezystancji izolacji to podstawowy przyrząd w każdej fabryce kabli. Sprawdza, czy warstwa izolacyjna blokuje upływ prądu stałego zgodnie z wymaganiami normy kablowej. Wraz z testerem wytrzymałości i sprzętem do wydłużania temperatury, przyrządy te stanowią bramę minimalnej jakości pomiędzy linią wytłaczania a wysyłką.
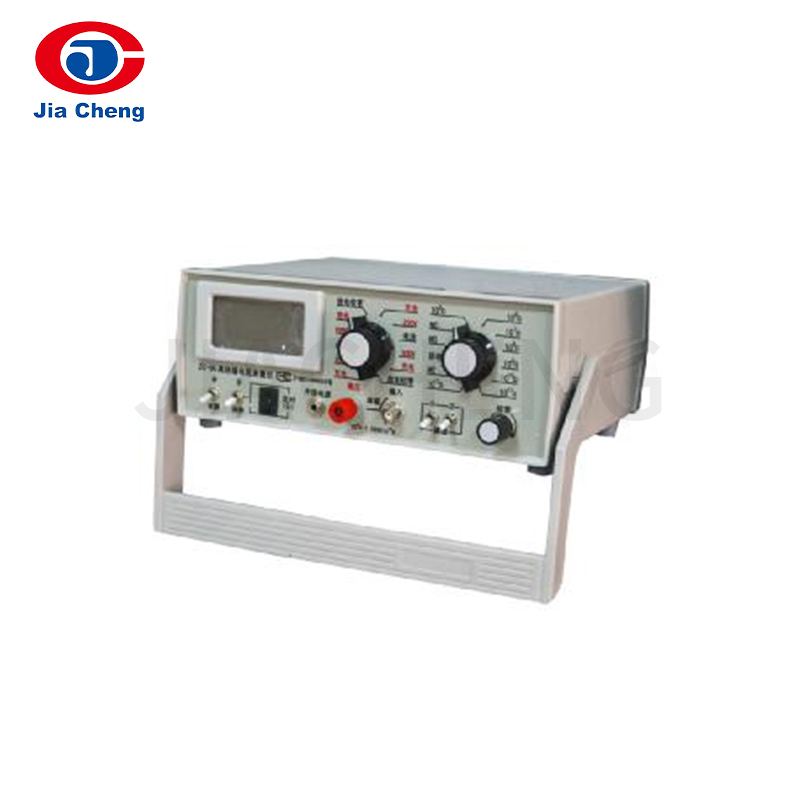 Niestandardowa fabryka mierników rezystancji izolacji ZC-90, producenci - Jiangsu Jiache Jiangsu Jiacheng Technology Co., Ltd. to chińscy producenci i fabryka mierników rezystancji izolacji ZC-90, oferujemy niestandardowe mierniki rezystancji izolacji ZC-90... Zobacz produkt →
Na co zwrócić uwagę w linii do wytłaczania
Wybór odpowiedniego urządzenia do wytłaczania to kwestia dopasowania linii do asortymentu produktów. Następujące czynniki zwykle decydują o tym, czy linia zachowa wymagane tolerancje przez lata eksploatacji:
- Zakres materiałów. W zakładzie wytwarzającym wyłącznie PCV i PE można zastosować prostą wytłaczarkę ogólnego przeznaczenia. Zakład obsługujący rynek kabli elektroenergetycznych potrzebuje linii o lepszej kontroli temperatury i zdolności sieciowania. Specjalistyczny producent kabli może potrzebować linii do wytłaczania gumy silikonowej lub fluoropolimeru o różnych konstrukcjach śrub.
- Stabilność procesu. Ślimak wytłaczarki, przekładnia, napęd silnika i układ sterowania powinny utrzymywać wartość zadaną w wąskich tolerancjach. Wahania temperatury nawet o 5°C mogą zmienić spęcznienie matrycy i ostateczną średnicę.
- Pomiary jako część maszyny. Przyrządy do pomiaru średnicy, mimośrodu i iskier powinny być zintegrowane ze sterowaniem linii, a nie traktowane jako urządzenia dodatkowe.
- Obsługa posprzedażna i integracja linii. Linia do wytłaczania nie działa w izolacji. Wylot, podgrzewacz wstępny, rynna chłodząca, kabestan i odbiór muszą być zsynchronizowane. Podczas oceny dostawcy całkowita konfiguracja linii i wsparcie zapewnione podczas instalacji są tak samo ważne, jak specyfikacje wytłaczarki.
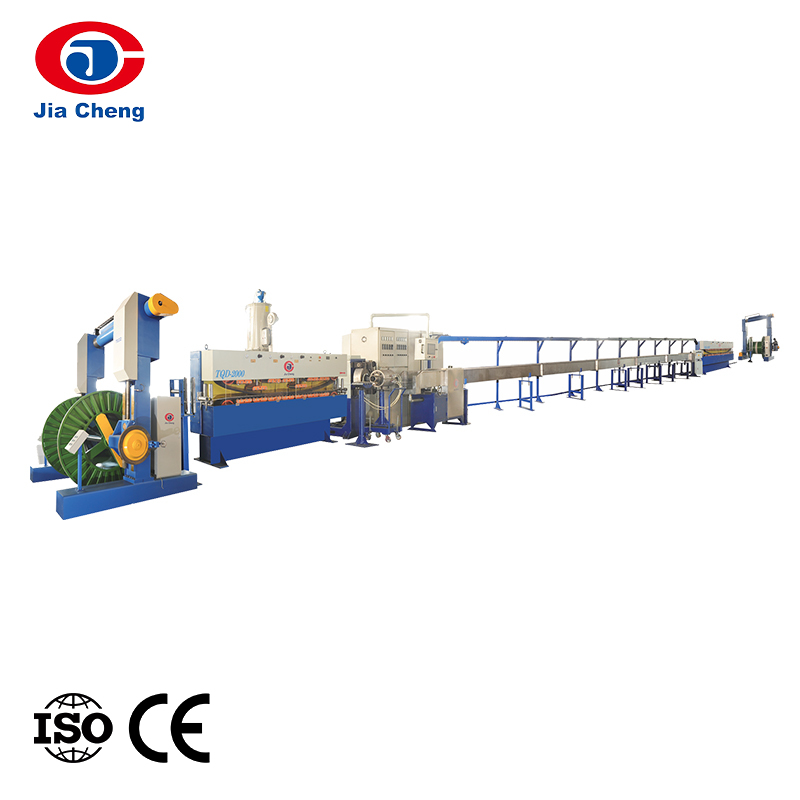
Dla producentów, którzy prowadzą długie cykle produkcyjne standardowych produktów, specjalnie zaprojektowane szybka linia do produkcji izolacji drutu oferuje przewagę nad montażem oddzielnych komponentów: napęd, strefy temperaturowe, chłodzenie i odbiór są zaprojektowane jako jeden system. Silikon, fluoropolimer, związki spienione i usieciowane wymagają różnych linii i w każdym z nich obowiązuje ta sama logika.
 Niestandardowa fabryka linii do produkcji izolacji drutowych o dużej prędkości, producenci - Jiang Jiangsu Jiacheng Technology Co., Ltd. to chińscy producenci i fabryka linii do produkcji izolacji drutu o dużej prędkości, oferujemy niestandardowe wysokiej... Zobacz produkt →
Rozważania te nie mają charakteru teoretycznego. Fabryki kabli rutynowo wymieniają lub unowocześniają swój sprzęt do wytłaczania, ponieważ warstwa izolacyjna to miejsce, w którym produkt zyskuje na wartości elektrycznej. Procesy poprzedzające, czyli ciągnienie, wyżarzanie i skręcanie, tworzą przewodnik, ale proces wytłaczania określa granicę izolacyjną, która określa napięcie znamionowe i żywotność kabla.