En
Średnica drutu to jeden z tych pomiarów, który na arkuszu specyfikacji wygląda prosto, a następnie powoduje kłótnie w fabryce. Numer miernika wydrukowany na szpuli, w harmonogramie rysowania lub w arkuszu danych terminala rzadko podaje rzeczywisty rozmiar w milimetrach lub calach. Ten przewodnik łączy kropki: co naprawdę oznacza AWG, jak średnica zmienia się z jednego stopnia pomiarowego na drugi, w którym momencie norma przestaje być pomocna i jak producenci kabli kontrolują tę średnicę od pręta miedzianego do gotowego przewodnika.
Jaka średnica drutu faktycznie mierzy
Miernik to standard. Średnica jest faktem fizycznym. System American Wire Gauge, zwykle skracany do AWG, definiuje średnice okrągłego, litego, nieżelaznego drutu przewodzącego prąd elektryczny. Kiedy ktoś pyta o „średnicę drutu”, zwykle chce podać rozmiar fizyczny za konkretną liczbą miernika, wyrażoną w calach lub milimetrach.
Pierwszą rzeczą, którą należy wyjaśnić, jest to, jaką średnicę masz na myśli. Lity przewodnik ma jedną średnicę. Przewód linkowy ma dwa elementy: średnicę każdej pojedynczej żyły i całkowitą średnicę kompletnej wiązki. Izolowany drut dodaje trzecią: zewnętrzną średnicę gotowego produktu, w tym izolację, ekranowanie i płaszcz. Wartości te mogą różnić się o kilka milimetrów, nawet jeśli numer miernika pozostaje taki sam.
W zakupach i produkcji to rozróżnienie ma znaczenie. Nieizolowany przewód 22 AWG i gotowy przewód 22 AWG nie są zamienne. Jeden to wymiar miedziany; drugi to kabel, który musi pasować do zacisku, przewodu lub wnęki złącza.
Jak liczby AWG zamieniają się w średnice
AWG działa w skali logarytmicznej. Każdy stopień trzech numerów miernika z grubsza zmniejsza o połowę pole przekroju poprzecznego, a każdy stopień o sześć numerów miernika z grubsza połowę średnicy. Przejście z większej liczby na mniejszą oznacza grubszy drut: 14 AWG jest większy niż 18 AWG, a 4/0 AWG jest znacznie większy niż oba.
System posiada dwa punkty zakotwiczenia. 36 AWG definiuje się jako 0,005 cala, a 0000 AWG definiuje się jako 0,4600 cala. Pomiędzy nimi stosunek kolejnych rozmiarów wynosi około 1,1229 średnicy i około 1,261 powierzchni. Zależność można zapisać jako:
Średnica w calach = 0,005 × 92 (36 - AWG) / 39
Gdy już masz średnicę, obszar wynika ze wzoru na okrąg. Dlatego ten sam wykres referencyjny może pokazywać średnicę, obszar milowy kołowy i opór na jednostkę długości — są to trzy widoki tej samej geometrii.
| AWG | Średnica (mm) | Średnica (cale) | Typowe zastosowanie |
|---|---|---|---|
| 0000 | 11.684 | 0.4600 | Zasilacze o dużej mocy |
| 2 | 6.544 | 0.2576 | Kabel wejściowy serwisowy |
| 6 | 4.115 | 0.1620 | Range i podajniki |
| 10 | 2.588 | 0.1019 | Obwody 30 A |
| 12 | 2.053 | 0.0808 | Obwody odgałęzione 20 A |
| 14 | 1.628 | 0.0641 | Obwody oświetleniowe 15 A |
| 18 | 1.024 | 0.0403 | Przewód sterujący i mocujący |
| 22 | 0.6438 | 0.0253 | Elektronika i sygnały |
| 28 | 0.3200 | 0.0126 | Dane niskoprądowe |
| 36 | 0.1270 | 0.0050 | Świetne instrumentarium |
Dlaczego średnica ma większe znaczenie niż etykieta miernika
Dwa przewody mogą mieć ten sam numer grubości, a mimo to zachowywać się inaczej, jeśli ich rzeczywiste średnice znajdują się na przeciwnych końcach pasma tolerancji. Opór rośnie wraz ze spadkiem średnicy, ponieważ opór jest odwrotnie proporcjonalny do pola przekroju poprzecznego. Przewodnik, który jest nieco mniejszy, będzie się nagrzewał, obniżał więcej napięcia i zużywał więcej energii w dłuższej perspektywie.
Średnica również kontroluje dopasowanie. Końcówki zaciskane, złącza z przemieszczeniem izolacji, dławiki kablowe i przewody są projektowane w określonym zakresie rozmiarów. Drut o nominalnym przekroju 12 AWG, ale o średnicy bliższej 13 AWG, może przejść test rozciągania i nadal nie przejść kontroli wymiarowej.
Dla producenta kabla problem występuje także w dalszej części łańcucha dostaw. Matryca do wytłaczania tworząca izolację musi być dopasowana do rzeczywistej średnicy przewodu, a nie do średnicy nominalnej. Jeśli przewodnik okaże się mniejszy, ścianka izolacji stanie się grubsza niż podano; jeśli przekroczy rozmiar, ściana będzie cieńsza. Tak czy inaczej, gotowy kabel może wykraczać poza swoją tolerancję.
Drut skręcony: ten sam miernik, inna średnica
Przewody linkowe komplikują obraz, ponieważ mają zarówno średnicę żyły, jak i średnicę całkowitą. Przewód linkowy 12 AWG może wykorzystywać 19 żył o mniejszym przekroju lub 7 żył o większym przekroju i obie konstrukcje można nazwać 12 AWG. Całkowita średnica gotowej wiązki jest większa niż w przypadku przewodu litego o tej samej grubości, podczas gdy całkowita powierzchnia miedzi pozostaje bliska wartości nominalnej.
Rodzaj konstrukcji również ma znaczenie. Przewody wiązkowe są luźne i elastyczne. Przewody koncentryczne są bardziej uporządkowane. Zagęszczone i skompresowane przewody są walcowane lub ciągnione po skręceniu w celu zmniejszenia całkowitej średnicy i uzyskania gładszej powierzchni. Dlatego dwa kable z identycznymi etykietami mogą mieć zauważalnie różne średnice zewnętrzne.
Jak dokładnie zmierzyć średnicę drutu
W przypadku gołego, litego przewodnika skalibrowany mikrometr jest nadal najprostszym narzędziem. Ostrożnie zdejmij izolację, usuń wszelkie nacięcia lub zadziory i zmierz przewód w trzech punktach rozmieszczonych na jego długości. Obracaj drut pomiędzy pomiarami, aby uchwycić owalność. Weź średnią i porównaj ją z wykresem miernika, zamiast ufać pojedynczemu odczytowi.
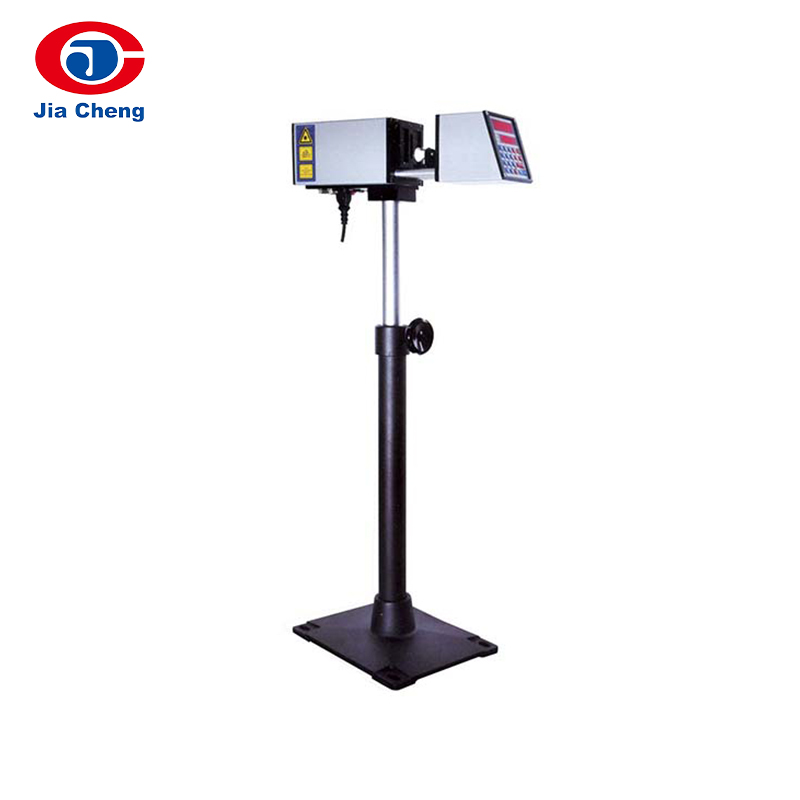
W przypadku cienkich drutów o średnicy poniżej około 30 AWG ręczny mikrometr może zmiażdżyć przewodnik lub odczytać niespójnie. Lepszym wyborem będzie komparator optyczny lub bezdotykowy laserowy miernik średnicy. Wskaźniki laserowe działają również na poruszającym się drucie, co czyni je przydatnymi do monitorowania na linii produkcyjnej podczas ciągnienia, wyżarzania i wytłaczania.
Temperatura i napięcie mają większe znaczenie, niż większość ludzi się spodziewa. Miedź rozszerza się pod wpływem ciepła, a drut pod napięciem może być nieco mniejszy niż w stanie spoczynku. Przed kontrolą przychodzącą należy pozostawić próbkę do ustabilizowania się w temperaturze pokojowej i dokonać pomiaru w stanie rozluźnionym.
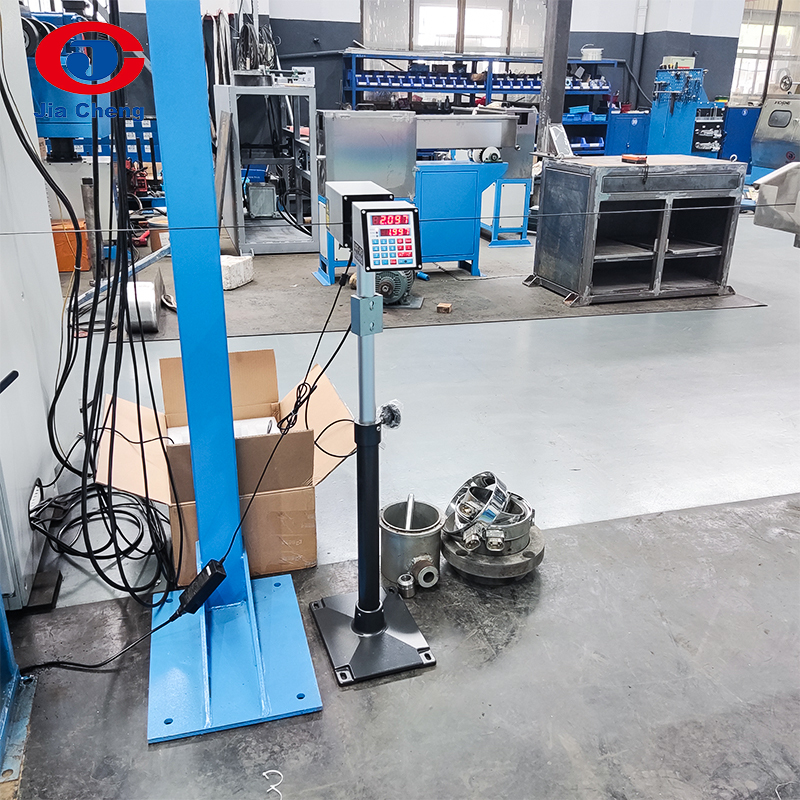 Miernik średnicy LGD-25 do pomiaru przewodów i kabli Przydatny do sprawdzania średnic drutów i kabli po etapach ciągnienia, w zakresie 0,100–25 000 mm. Zobacz produkt →
Gdzie powstaje średnica: od pręta do końcowego miernika
Średnica drutu nie jest ustawiana przez jedną maszynę. Jest to wynik ciągu rozpoczynającego się od pręta miedzianego lub aluminiowego i kończącego się gotowym przewodnikiem. Maszyny do rozbijania prętów w kilku przejściach skracają pręt o średnicy 8 mm do około 3 mm lub 4 mm. Maszyny do ciągnienia pośredniego i dokładnego kontynuują redukcję za pomocą coraz mniejszych matryc, a wyżarzacz liniowy przywraca plastyczność, którą usuwa obróbka na zimno.
Każda matryca zmienia średnicę, więc zużycie matrycy, jakość smaru i prędkość obrotowa bębna są widoczne w ostatecznym pomiarze. Zużyta matryca wytwarza przewymiarowany przewodnik. Poślizgujący się kabestan lub niestabilny wyżarzacz mogą powodować zmiany średnicy na długości szpuli, co jest znacznie trudniejsze do wykrycia niż pojedynczy punkt poza tolerancją.
Po ciągnieniu, splataniu i wiązce określa się całkowitą średnicę wiązki przewodów. Następnie wytłaczanie dodaje warstwy izolacji i płaszcza wokół tego pakietu. Na każdym etapie poprzednia średnica staje się punktem wyjścia dla następnego procesu, dlatego też mały błąd na początku linii raczej rośnie niż zanika. A pręt miedziany do gotowej linii do produkcji drutu został zaprojektowany jako jeden ciągły łańcuch właśnie z tego powodu.
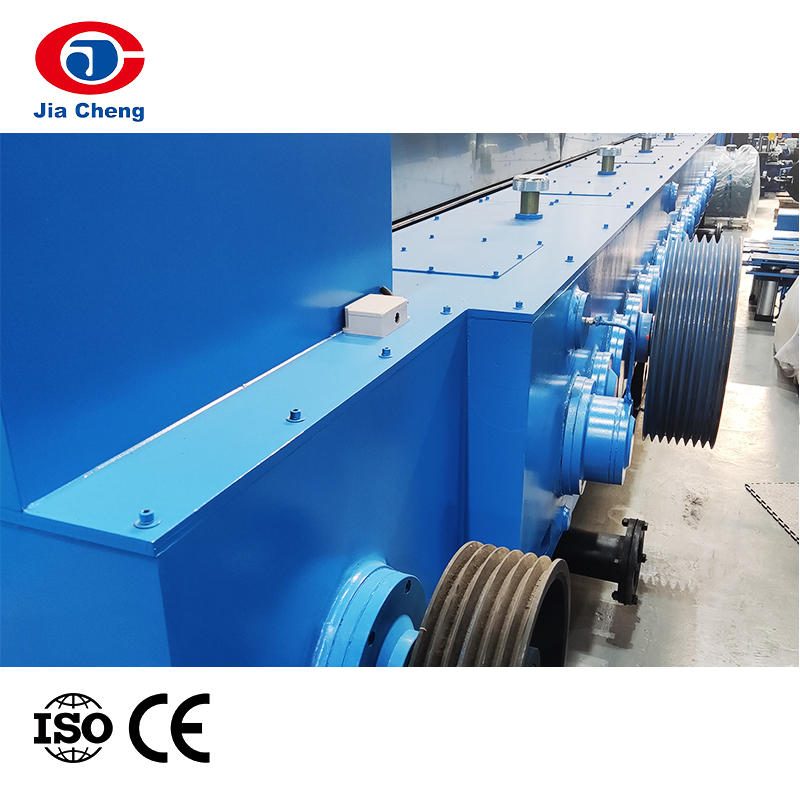 Maszyna do rozbijania prętów miedzianych LHT450 do linii ciągnienia drutu Ciągnie pręt miedziany od 8 mm do 1,2–4,0 mm w linii ciągłej z wyżarzaniem i nawijaniem podwójną szpulką. Zobacz produkt →
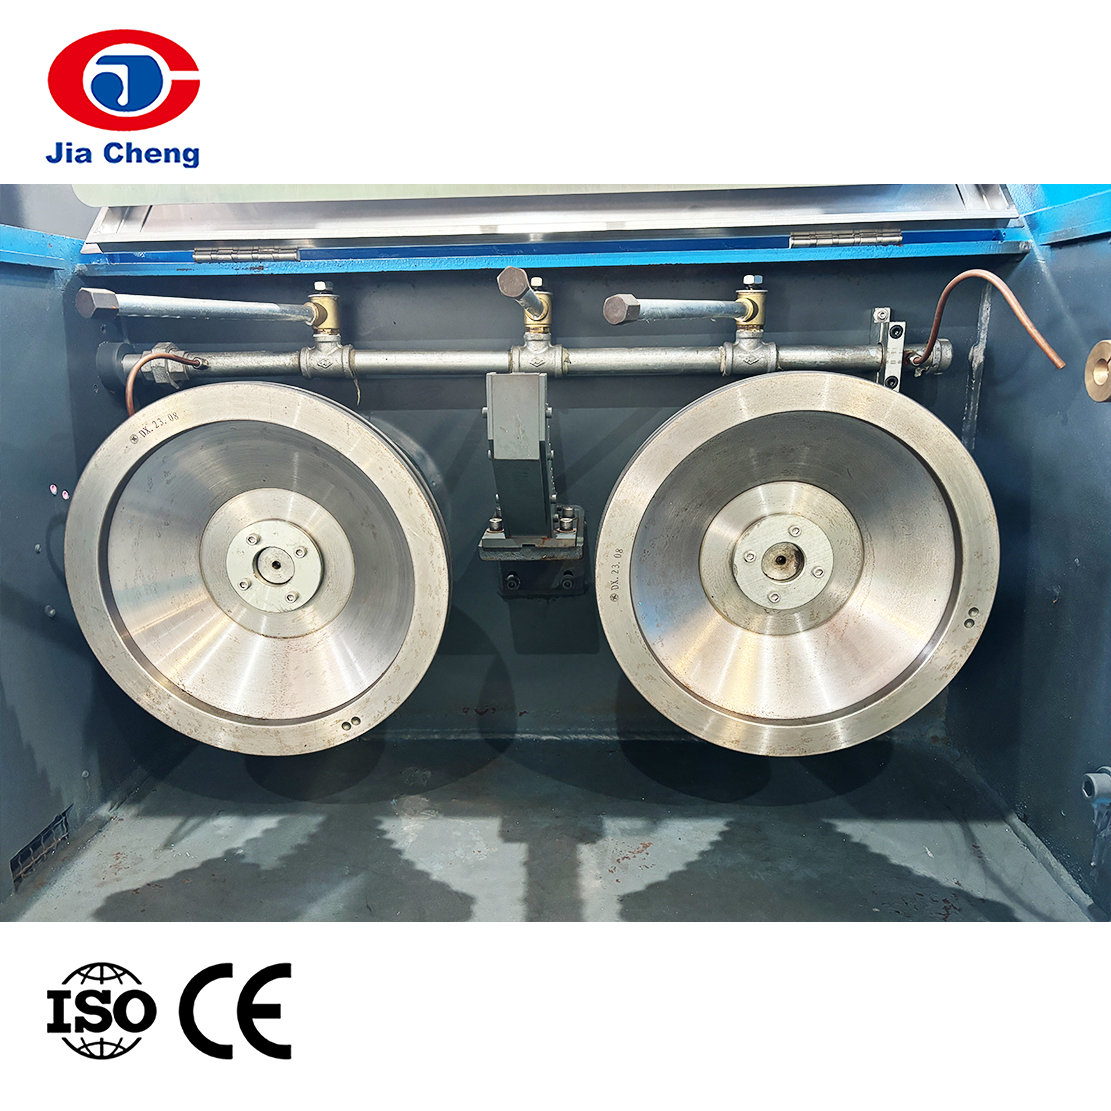 Maszyna do ciągnienia drutu cienkiego z wyżarzaczem liniowym do drutu miedzianego Łączy ciągnienie i wyżarzanie na jednej linii drutu miedzianego, obsługując dwa druty i prędkości do 1800 m/min. Zobacz produkt →
Jeśli porównujesz sprzęt do rysowania, nasz praktyczny przewodnik nt jak wybrać maszynę do ciągnienia drutu miedzianego omawia najważniejsze kwestie: rozmiar pręta przychodzącego, zakres gotowych średnic, liczbę drutów, wymagania dotyczące wyżarzania i tolerancję, jaką może zaakceptować dalszy proces.
Typowe błędy podczas odczytywania wykresu grubości drutu
- Mylenie średnicy przewodu z całkowitą średnicą kabla. Wartość wykresu zwykle odnosi się do metalu, a nie gotowego drutu.
- Systemy mieszania mierników. Wskaźniki AWG, SWG i metryczne korzystają z różnych skal, a ta sama liczba może oznaczać bardzo różne rozmiary.
- Stosowanie wartości przewodu stałego do drutu linkowego. Wiązka splotów jest zwykle nieco większa niż równoważna średnica bryły.
- Zaokrąglenie zbyt wczesne. Zamiana cali na milimetry, a następnie zaokrąglenie może spowodować przesunięcie przewodu granicznego poza tolerancję.
- Ignorowanie zakresu tolerancji. Średnica nominalna jest celem, a nie gwarancją; akceptowalny zakres jest tym, co faktycznie ma znaczenie.
Krótka lista kontrolna przed określeniem lub zamówieniem
- Zdecyduj, czy potrzebujesz średnicy przewodu, średnicy żyły czy średnicy gotowego kabla.
- Potwierdź system mierników i jednostki używane przez dostawcę lub normę.
- Sprawdź zakres tolerancji, a nie tylko wartość nominalną.
- W przypadku drutu linkowego należy zwrócić uwagę na liczbę skrętek, grubość żyły i typ konstrukcji.
- Sprawdź, czy określona średnica pasuje do końcówki, przewodu lub złącza, którego planujesz użyć.
- W przypadku serii produkcyjnych należy potwierdzić sposób pomiaru średnicy i częstotliwość jej rejestrowania.
Średnica drutu jest ostatecznie zmienną produkcyjną, a nie tylko numerem referencyjnym. Wykres podaje cel, ale matryce ciągnące, ustawienia wyżarzania, konfiguracja splotu i oprzyrządowanie do wytłaczania decydują, czy drut rzeczywiście wyląduje na tym celu. W Jiacheng spędziliśmy lata budując sprzęt dla każdego etapu tego łańcucha, od rozkładu pręta i dokładnego ciągnienia po wyżarzanie, skręcanie, wytłaczanie i testowanie. Jeśli rozwiązujesz problem ze średnicą na swojej linii, chętnie omówimy z Tobą proces i pomożemy Ci znaleźć właściwy punkt wyjścia.